Článek
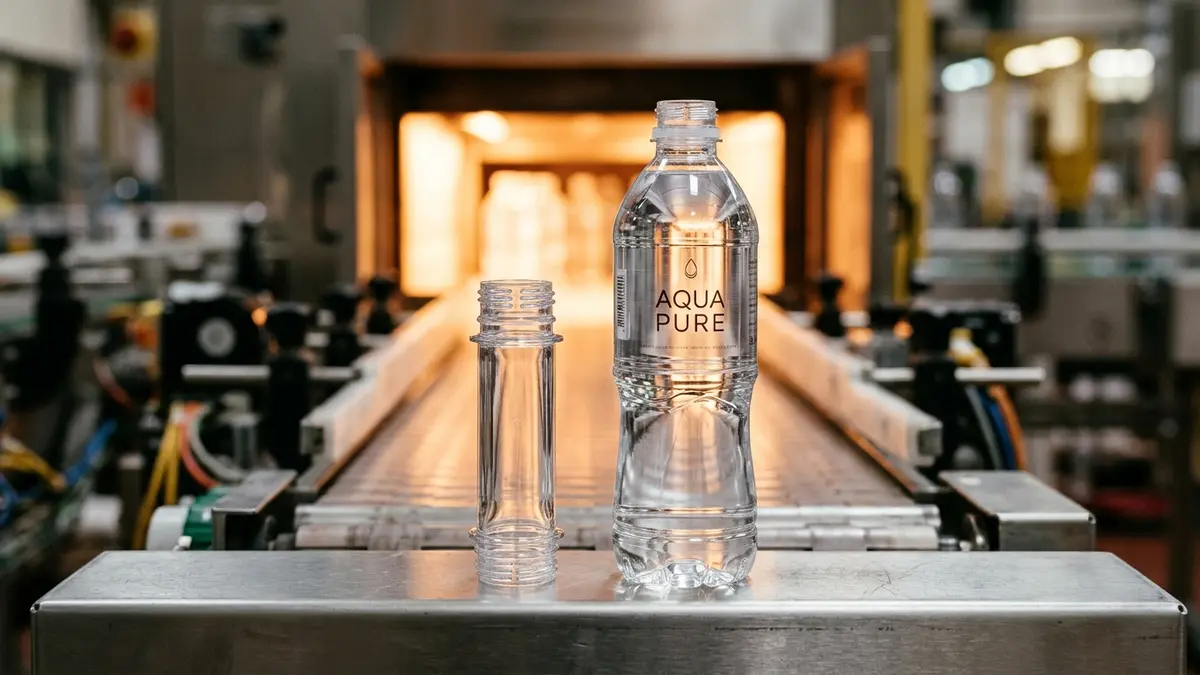
Potkáváme je na každém kroku. Držíme je v ruce při sportu, máme je v tašce na cestách a v chladničce v nich chladíme oblíbené nápoje. PET láhev považujeme za absolutní samozřejmost, ale málokdo ví, že její cesta k dokonalému tvaru je malým zázrakem moderního inženýrství. Věděli jste, že láhev, ze které dnes pijete, vypadá na počátku svého života jako malá zkumavka?
Pojďme se podívat pod pokličku jednoho z nejefektivnějších výrobních procesů v průmyslu – dvoukomponentnímu procesu vstřikování a vyfukování.
1. Krok: Vše začíná u polotovaru (Vstřikování)
Na úplném začátku je polyethylentereftalát – polymer známý pod zkratkou PET. Do továrny přichází ve formě drobných průhledných granulí. Ty se nejprve důkladně vysuší, protože i nepatrné množství vlhkosti by mohlo znehodnotit strukturu plastu.
- Tavení a vstřik: Vysušený materiál PET se zahřeje na teplotu okolo 260–280 °C, čímž vznikne tavenina s vysokou viskozitou. Tato tekutá hmota je pod vysokým tlakem vstříknuta do temperované vstřikovací formy.
- Zrození předformy (preformy): Výsledkem tohoto kroku je takzvaná preforma. Vypadá jako tlustostěnná zkumavka, která už má vytvarované definitivní šroubovací hrdlo se závitem. Závit se totiž během celého dalšího procesu už nijak nemění.
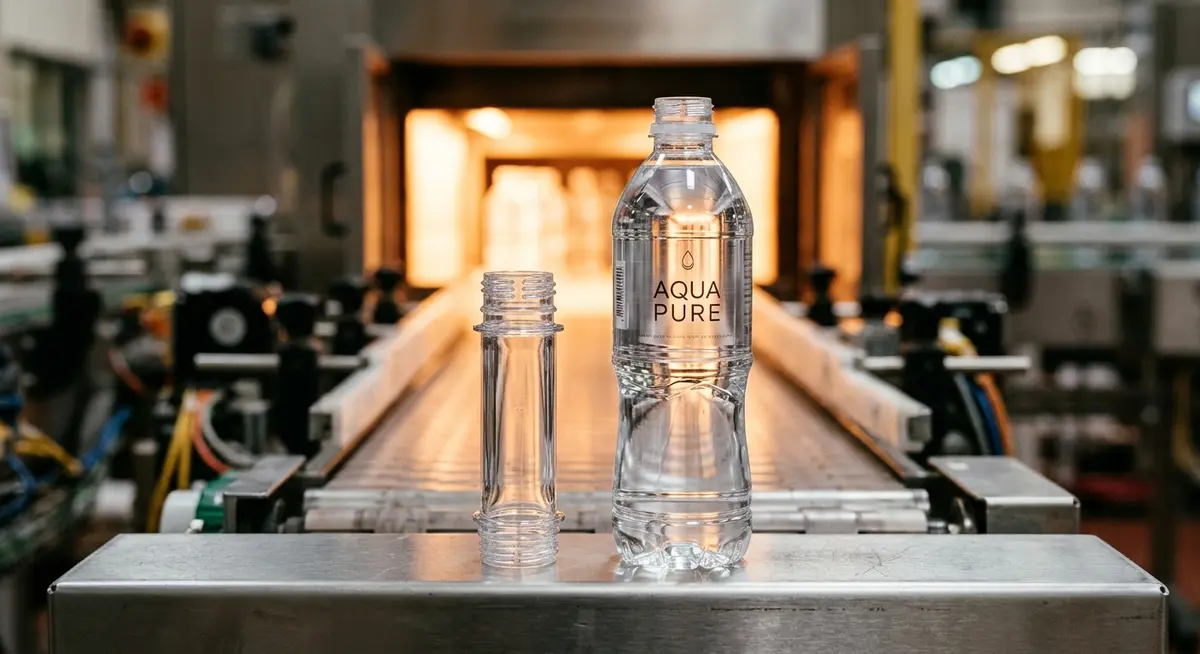
Plastová láhave a její polotvar
2. Krok: Teplotní kondicionování
Jakmile preforma vyjede ze vstřikovacího lisu a zchladne, je připravena k samotnému tvarování. Aby bylo možné plast znovu tvarovat, musí se preforma v lince natemperovat pomocí infračervených topných zón. Plast se zahřeje na teplotu okolo 100–120 °C do stavu, kdy je vysoce elastický, ale stále ještě neteče.
3. Krok: Zázrak vyfukování
Tohle je ta nejsledovanější část celého procesu, která trvá doslova zlomek sekundy.
- Vložení do formy: Zahřátá preforma putuje do uzavíratelné formy, která má přesný tvar výsledné láhve (včetně loga nápoje nebo zpevňujících prolisů).
- Mechanické protáhnutí: Shora do preformy sjede tenká protahovací tyč, která ji bleskově natáhne na délku. Tím je zajištěno, že se materiál rovnoměrně rozprostře po celé výšce láhve.
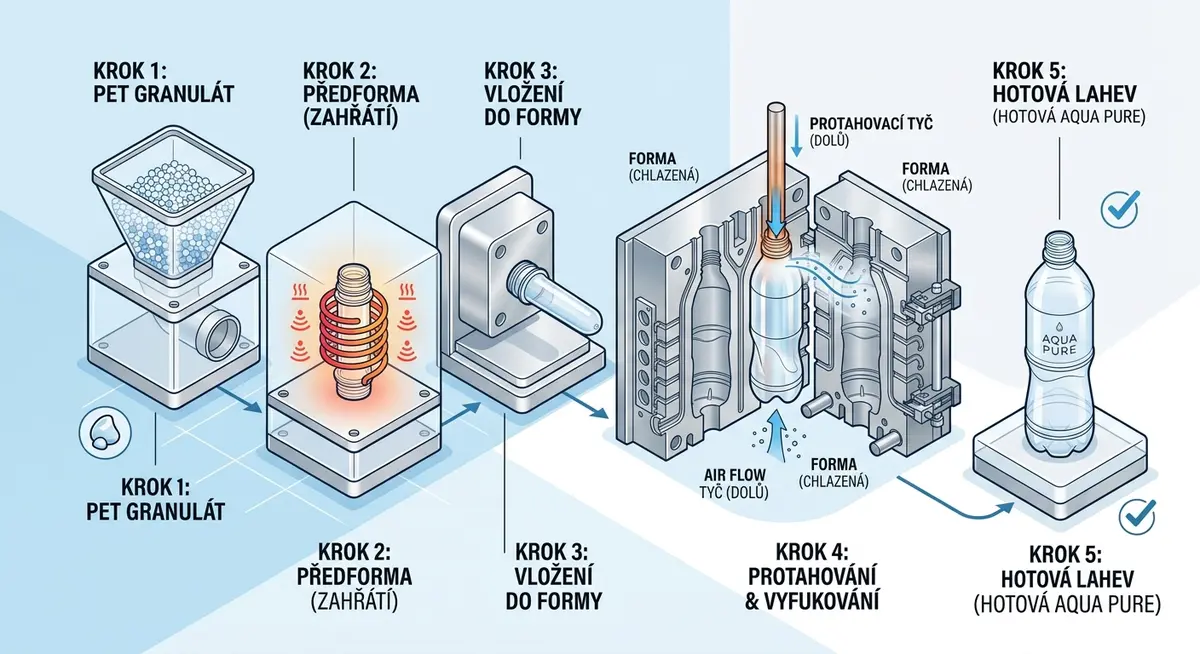
Ilustrace výroby PET lahve
- Předfuk a hlavní fuk: Současně s protahováním se do preformy vhání stlačený vzduch. Nejprve pod nižším tlakem (předfuk), vzápětí pod vysokým tlakem (až 40 barů). Tento brutální tlak přimáčkne horký plast na stěny studené formy.
- Biaxiální orientace: Díky současnému protahování do délky a vyfukování do šířky dochází k tzv. biaxiální orientaci řetězců polymeru. Právě tento fyzikální jev dává PET láhvi její ikonickou pevnost, houževnatost a schopnost udržet tlak sycených nápojů i při velmi tenké stěně.
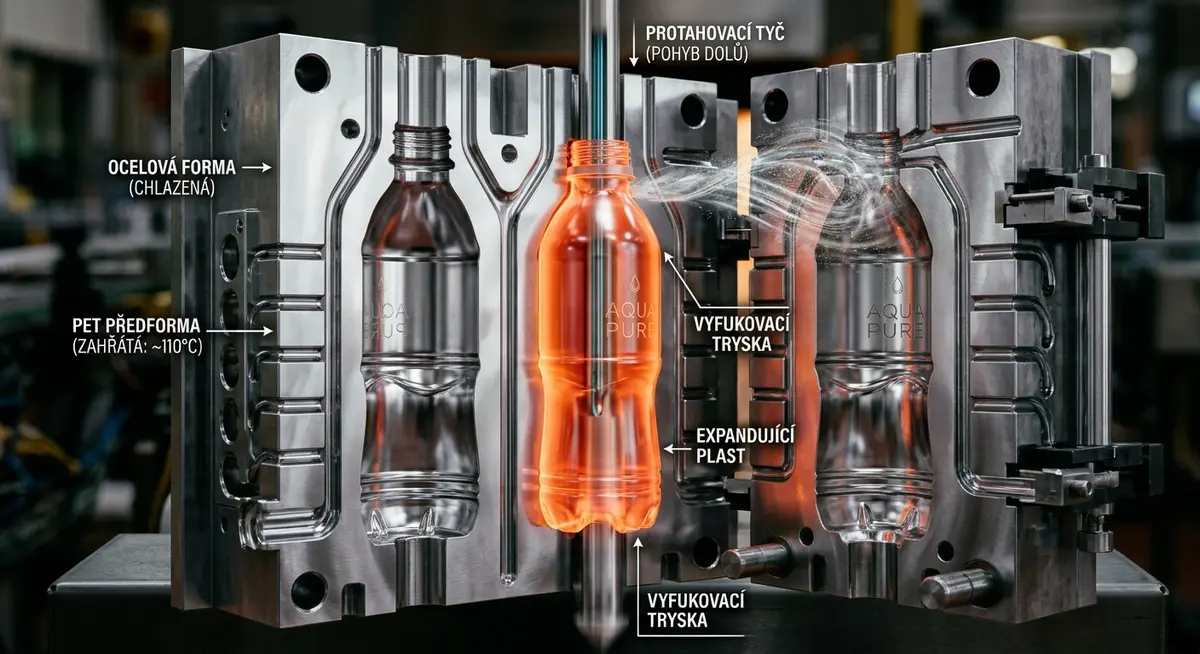
Forma na vyfukování
4. Krok: Chlazení a finální finiš
Horký plast se při kontaktu s vodou chlazenou formou během několika milisekund ochladí a ztuhne. Forma se otevře a hotová, lehká a odolná PET láhev míří vzduchovým dopravníkem přímo k plnicí lince, kde dostane etiketu, nápoj a uzávěr.
Díky neustálému pokroku v konstrukci forem a analýzám proudění materiálu jsou dnešní PET láhve až o 30 % lehčí než před dvaceti lety, přitom si zachovávají stejnou pevnost a jsou plně recyklovatelné pro další životní cyklus.